
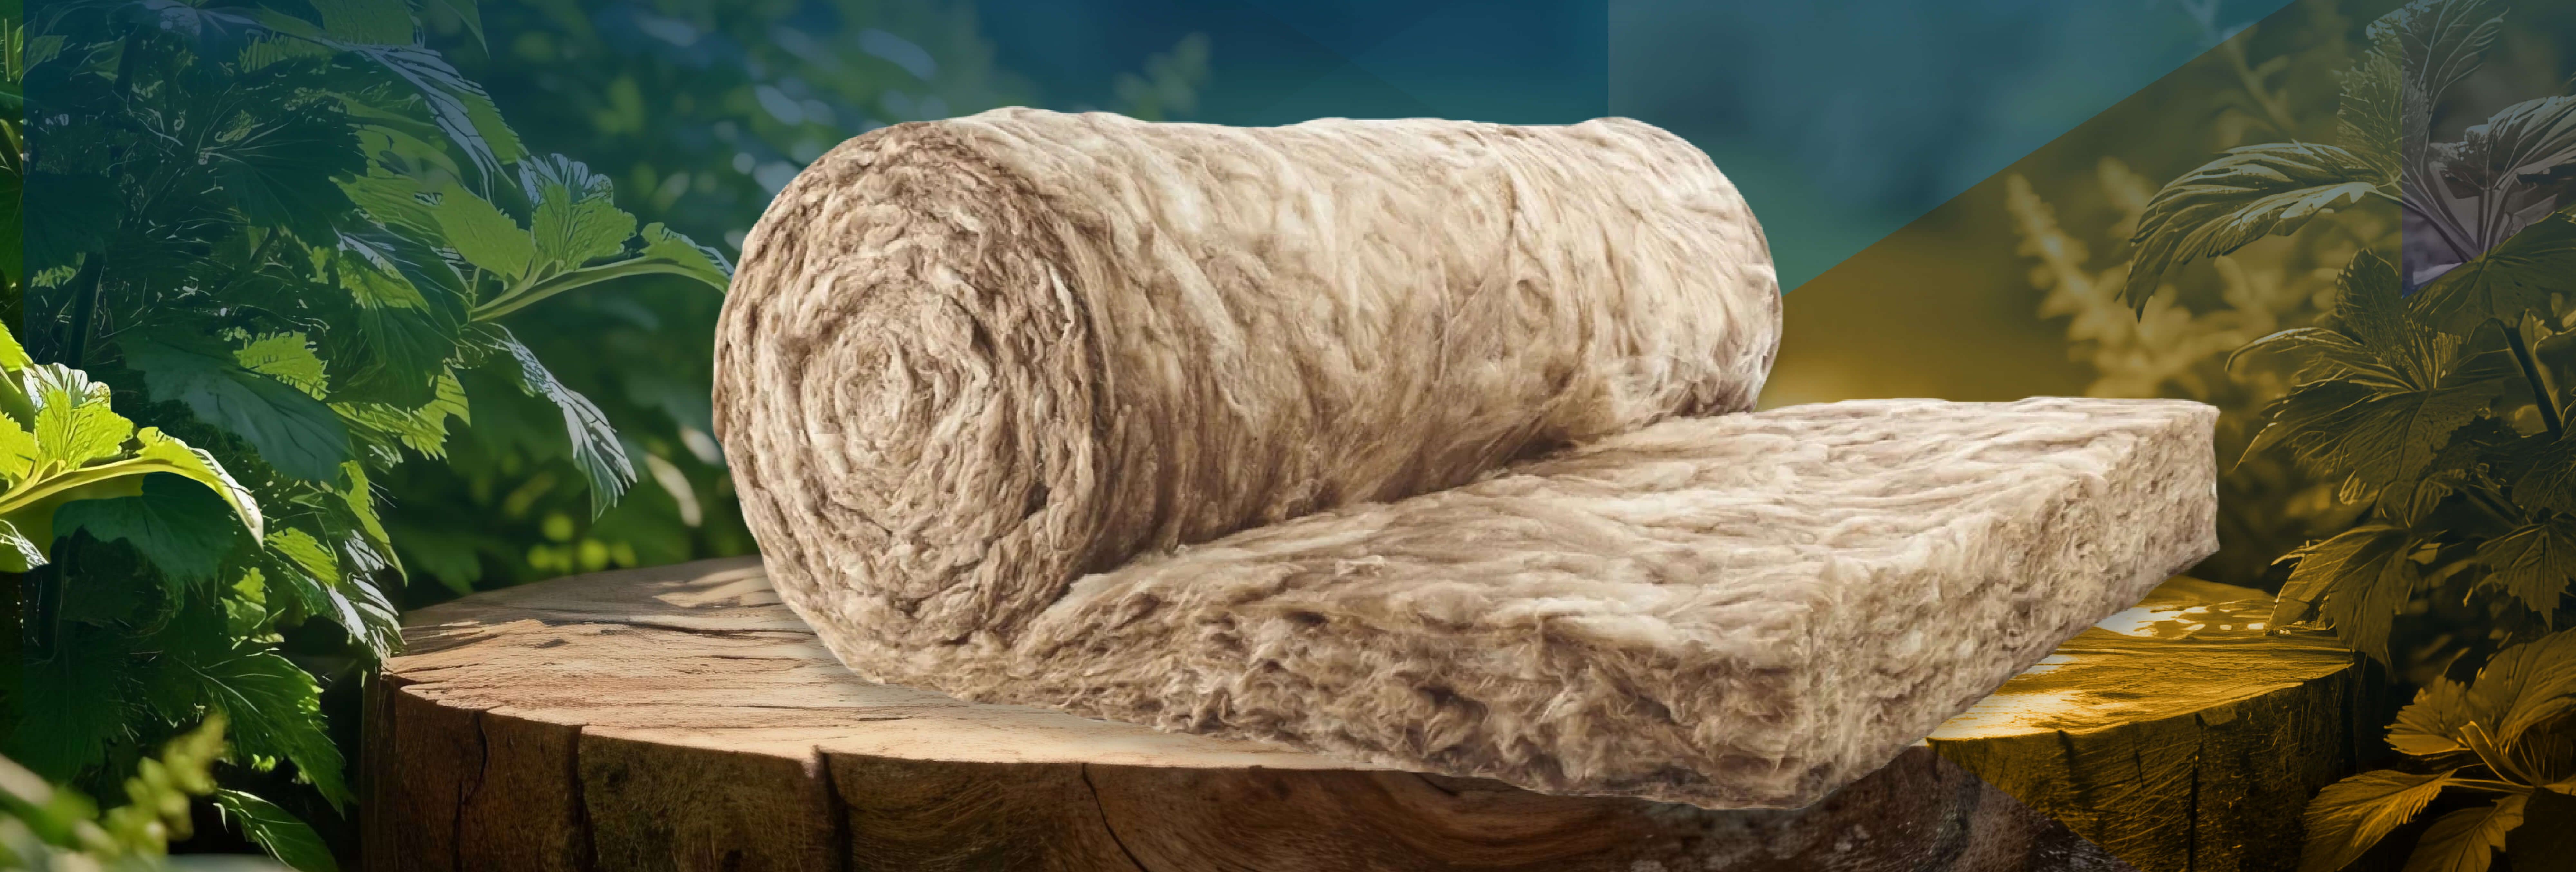
Zašto je MASTERWOOL GLASS staklena vuna smeđe boje?
Žuta boja klasične staklene vune obično se povezuje s tehnologijom veziva na bazi fenol-formaldehida. U proizvodnji Masterwool Glass staklene vune koristi se Bio-Binder tehnologija, vezivo na bazi izoglukoze bez fenol-formaldehida, koje proizvodu daje prirodnu smeđu boju i omogućuje ugodnije rukovanje.
Bio-Binder tehnologija koja se primjenjuje u Masterwool proizvodima koristi vezivo biljnog podrijetla, na bazi izoglukoze, bez fenol-formaldehida. Tijekom toplinske obrade vezivo polimerizira i stabilno veže staklena vlakna. Rezultat su prirodna smeđa boja, mekša tekstura i ugodnije rukovanje.
Klasična
Žuta staklena vuna
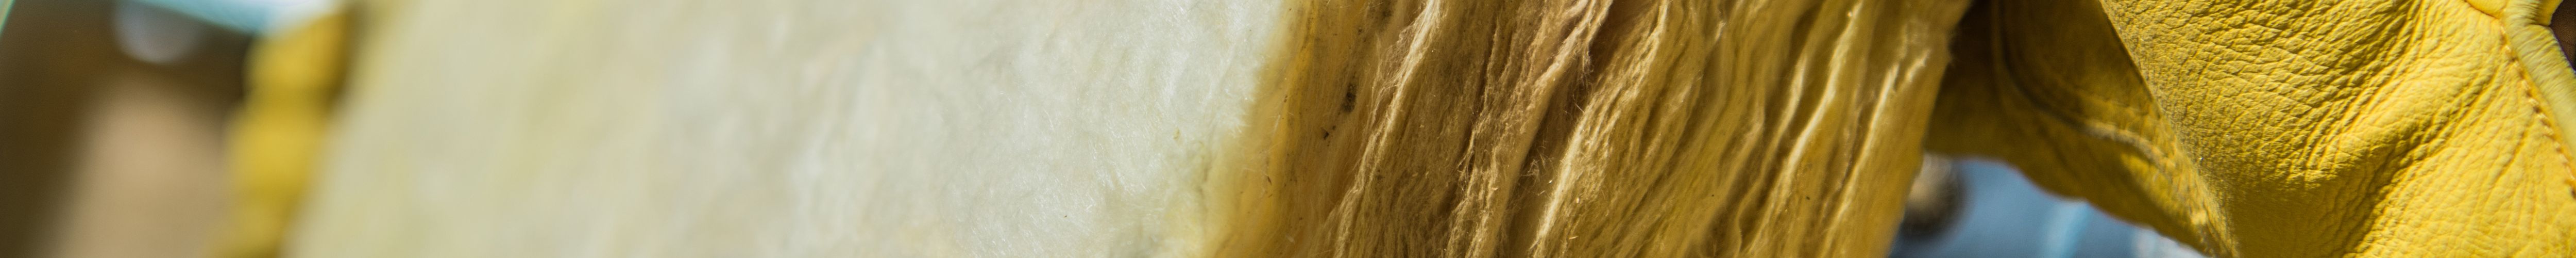
- Vezivo na bazi fenol-formaldehida
- Žuta boja
- Grublja na dodir
- Vlakna mogu izazivati jači osjećaj iritacije
MASTERWOOL
Staklena vuna s Bio-Binder vezivom
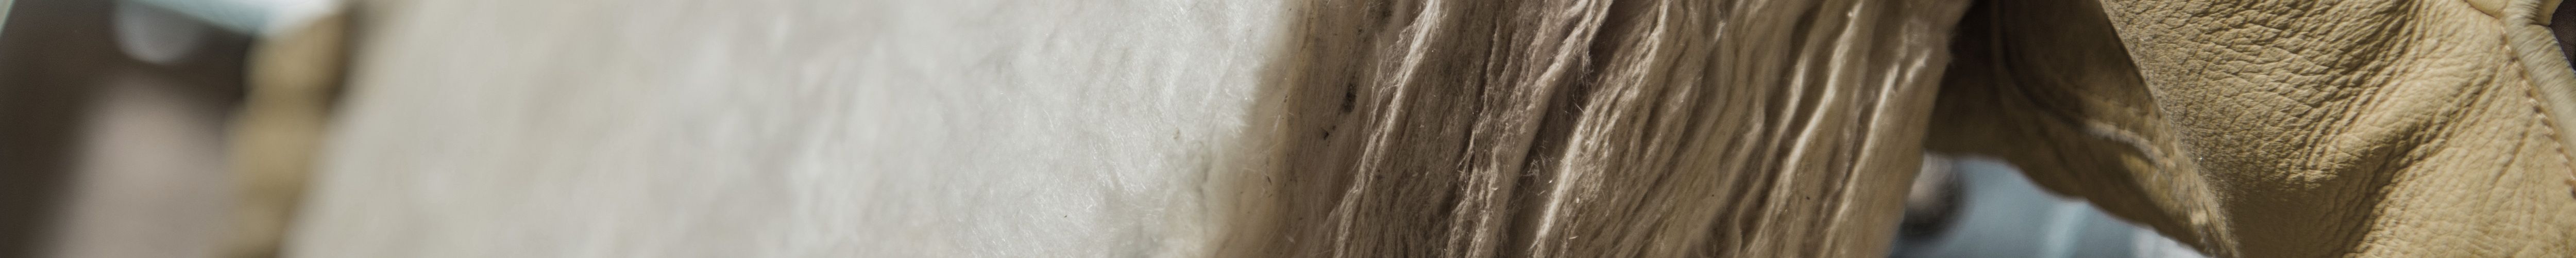
- Vezivo na bazi izoglukoze, bez fenol-formaldehida
- Prirodna smeđa boja
- Mekša na dodir
- Ugodnije rukovanje
Kako se izrađuje staklena vuna?
Proizvodni proces se sastoji od šest glavnih koraka – od sirovine do gotovog proizvoda u rolama ili pločama.
Priprema sirovina
Prvi korak u procesu proizvodnje je priprema pažljivo sastavljene mješavine sirovina. Uz kvarcni pijesak i vapnenac, znatan dio sirovina, čak do 60%, čini reciklirano i vlastito staklo. Zahvaljujući tome može se smanjiti potreba za eksploatacijom sirovina i potrošnja energije te pridonijeti održivijoj proizvodnji.
Taljenje
Sirovine se tale u peći na 1.400–1.500 °C pri čemu nastaje tekuće staklo. Budući da je riječ o energetski najzahtjevnijem procesu proizvodnje, posebno su važna suvremena rješenja za povećanje energetske učinkovitosti – u tu svrhu razvija se i vlastita solarna elektrana tvornice.
Formiranje vlakana
Tekuće staklo centrifugalnim se postupkom formiranja vlakana pretvara u vlakna promjera otprilike 4 mikrometra. Debljina vlakana i njihov raspored u strukturi određuju toplinsko i zvučno izolacijska svojstva gotovog proizvoda.
Nanošenje Bio-Binder veziva
Na površinu toplih vlakana raspršivanjem se nanosi Bio-Binder vezivo na bazi izoglukoze. Ono daje karakterističnu smeđu boju i osigurava mehaničko povezivanje vlakana – bez fenol-formaldehida.
Vezivanje i toplinska obrada
Od vlakana se oblikuje filc koji se zatim formira na željenu debljinu i provodi kroz sušionu peć. Pod djelovanjem topline vezivo na bazi izoglukoze polimerizira, stabilno povezuje vlakna i formira fleksibilnu, ali trajnu strukturu gotovog proizvoda.
Rezanje i pakiranje
Gotovi materijal strojno se, ovisno o specifikaciji proizvoda, namotava u role ili reže na ploče, a zatim se komprimira i pakira. Kompaktna tehnologija pakiranja smanjuje volumen tijekom prijevoza, čime se poboljšava logistička učinkovitost i pridonosi smanjenju utjecaja transporta na okoliš.
Tvornica u Szerencsu
MASTERWOOL GLASS staklena vuna proizvodi se u vlastitom proizvodnom pogonu Masterplast grupe u mađarskom gradu Szerencs. Masterplast Nyrt. je mađarska tvrtka za proizvodnju građevinskog materijala čije su dionice uvrštene na Budimpeštansku burzu, koja proizvode iz vlastitih proizvodnih pogona prodaje u brojnim zemljama Srednje i Istočne Europe.
Istodobno s uvođenjem Bio-Binder tehnologije, pogon u Szerencsu radi i na izgradnji vlastitog solarnog energetskog sustava. Cilj je da se energija potrebna za postizanje visokih temperatura taljenja u sve većoj mjeri osigurava iz obnovljivih izvora.
Želite li isprobati razliku?
Smeđa boja je vidljiva. Razlika se osjeti na dodir. Pogledajte MASTERWOOL GLASS proizvode.